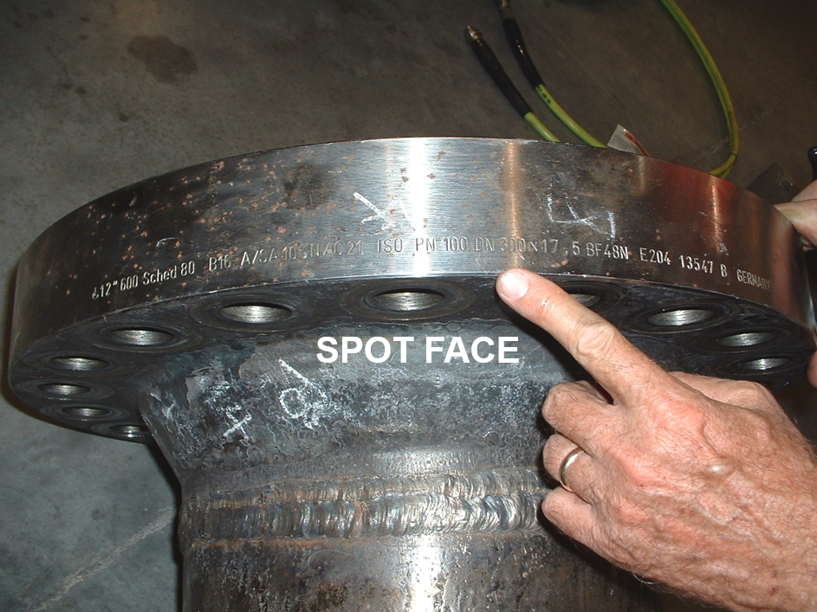
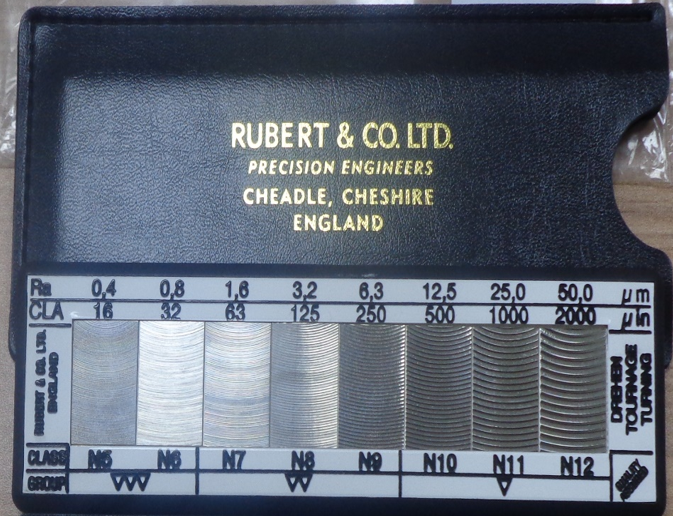
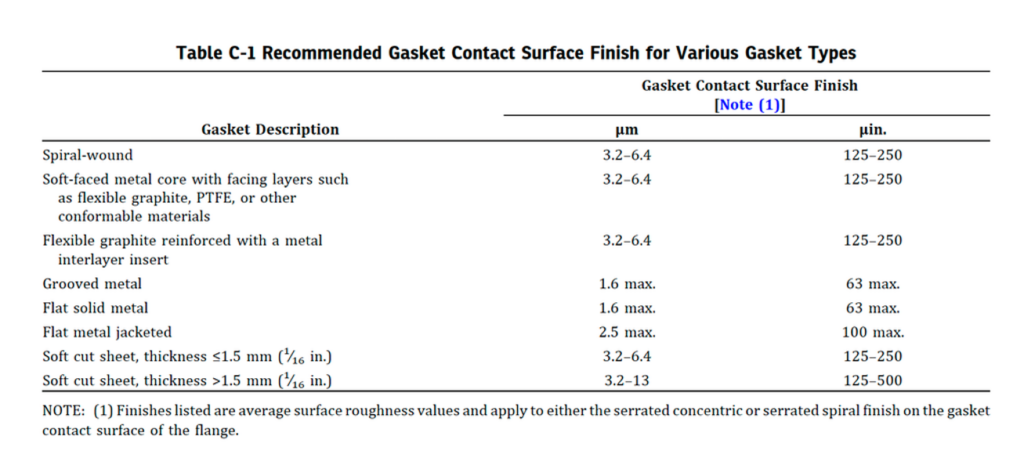
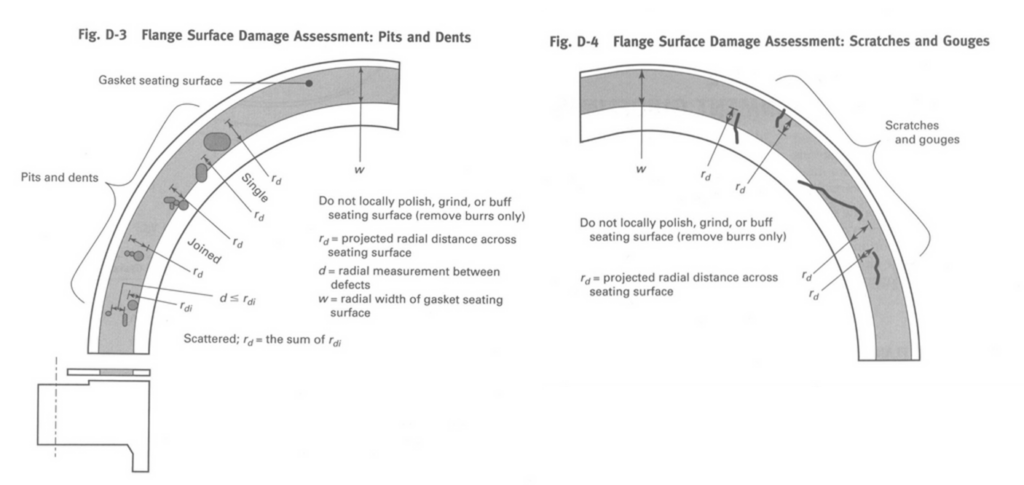
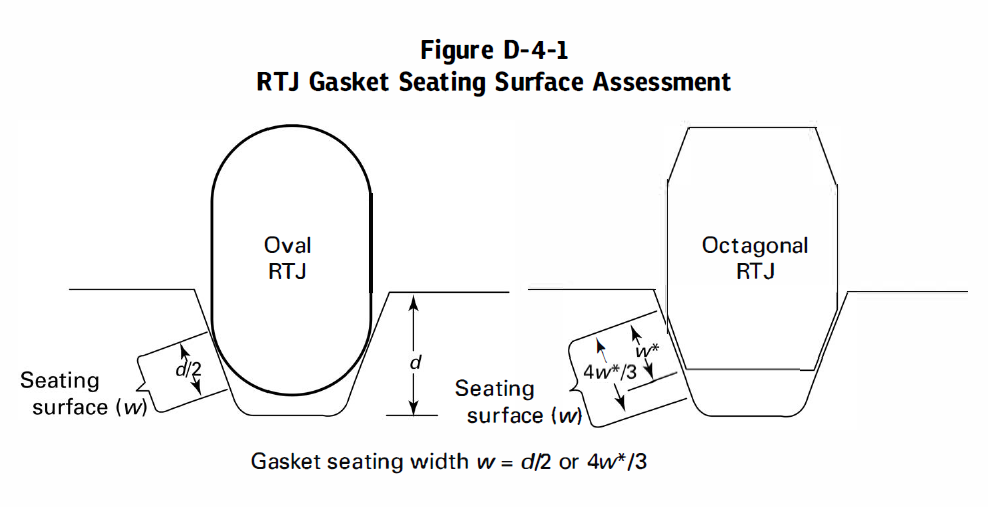
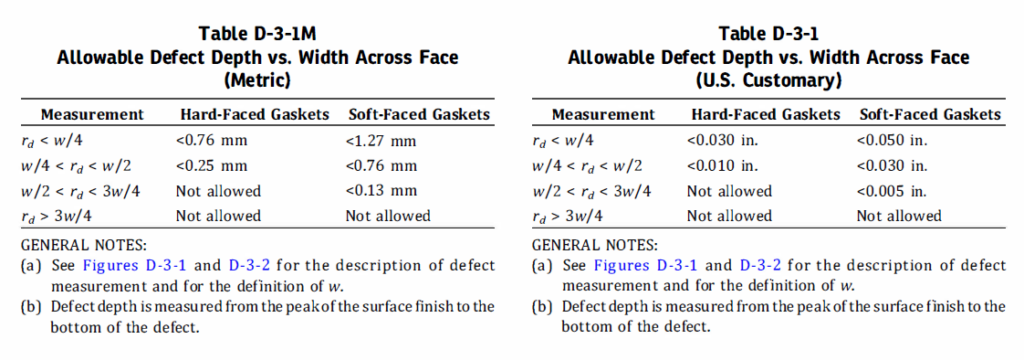
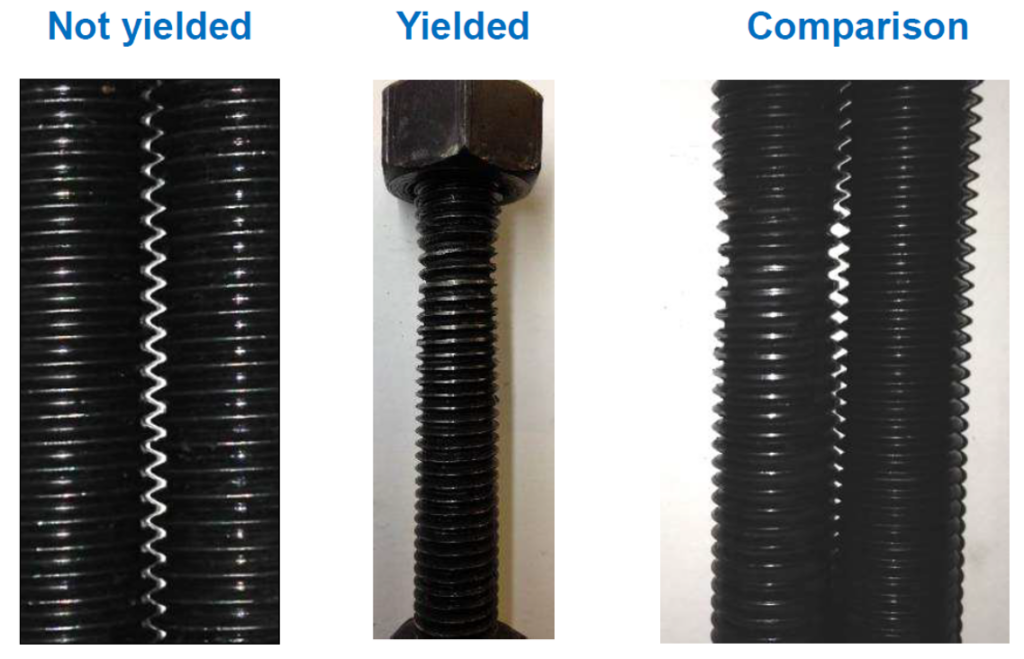
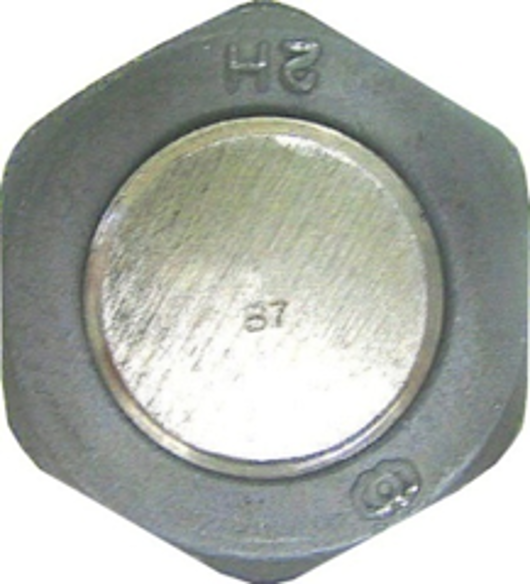
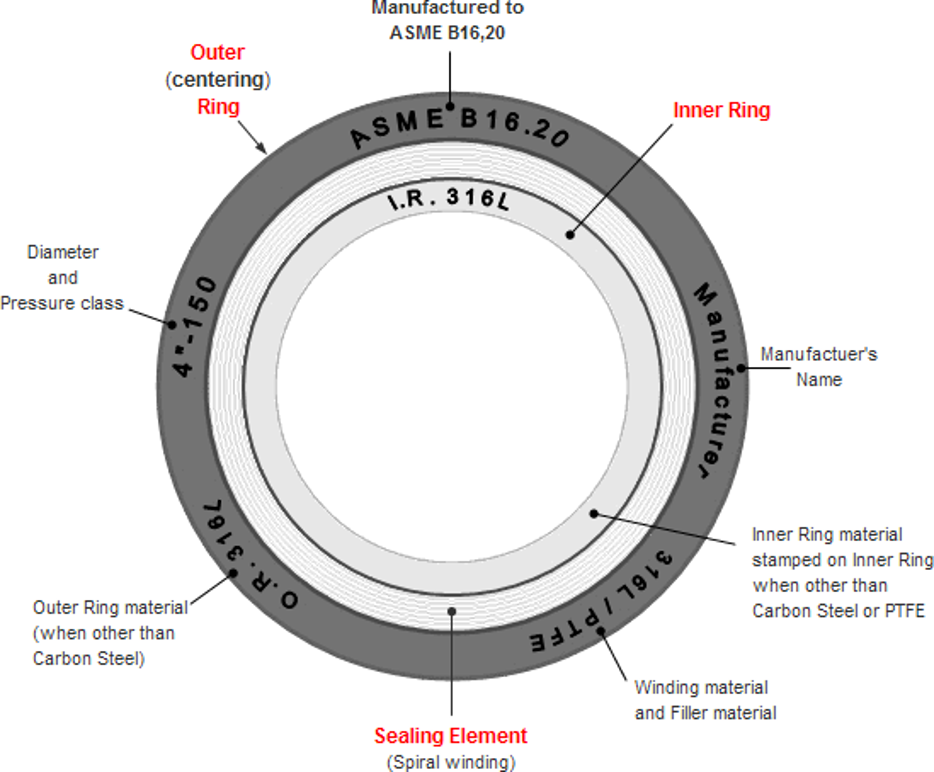
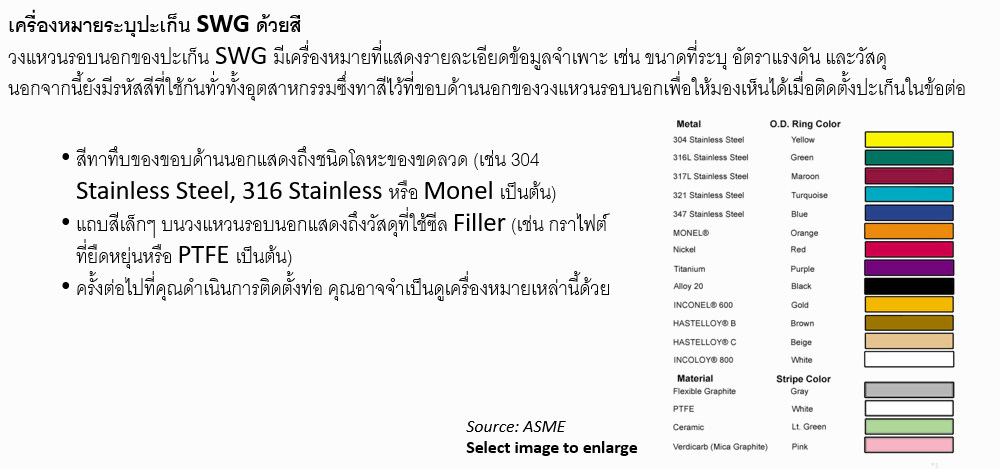
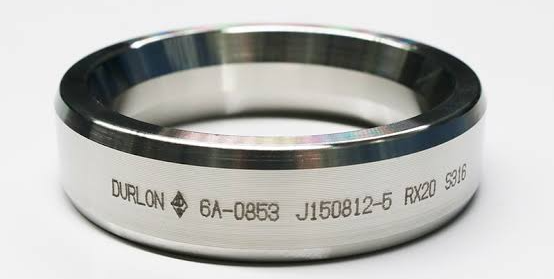
Flange Management Data Record Flange Management Data Record เหตุใดจึงมีความสำคัญ ข้อมูลที่เก็บรวบรวม เมื่อมีการถอดและประกอบหน้าแปลนทั้งหมด หรือที่เรารู่จักกันว่า Flange Management มีความสำคัญมากในการเก็บข้อมูลและตรวจสอบหน้าแปลนเพื่อไม่ให้เกิดการรั่วไหล โดยข้อมูลสำคัญที่ควรเก็บบันทึกเพื่อตรวจสอบและนำใปใช้ในการทำงานควรมีดังนี้ ข้อมูลก่อนการประกอบหน้าแปลนหมายเลขหรือข้อมูลที่ระบุว่า ข้อต่อหน้าแปลนที่ทำการถอดประกอบอยู่ที่ใด เช่น Joint ID, P&ID, Piping No, Equipment No หรือ Drawing No.ข้อมูลของหน้าแปลน เช่น Flange Location, Flange Size, Flange Class, Flange Face, Flange Material เช่น Flange Material A105, Size 6″, Class 900, WNRFBolt Diameter, Bolt Material, Nut Size, Nut Material และจำนวน เช่น Bolt Diameter = 1-1/8″ UNC, Bolt Material = A193-B7, Nut Size = 1-13/16″, Nut Material = A194-2HGasket Type, Gasket Size, Gasket Material เช่น Gasket Type = SWG w/ IR-OR, Gasket Size = 6″ Class 900, Gasket Material = SS304/FG ข้อมูลการประกอบหน้าแปลน1.สภาพต่างๆ ของหน้าแปลน เช่น รอยเชื่อมระหว่างคอหน้าแปลนกับท่อมีความสมบูรณ์ไม่มีรอยร้าวและไม่เป็นสนิม2.สภาพของพื้นผิวหน้าสัมผัสระหว่าง น็อตและพื้นผิวหน้าแปลนต้องเนียนเรียบและมีความขรุขระให้หน่อยที่สุด อาจใช้แหวนรองเพิ่มตามคำแนะนำใน ASME PCC-1 Appendix M Spot Face Source : HYTORC 3.พื้นผิวหน้าแปลน ต้องมีค่าความหยาบ (roughness) ตรงตามมาตรฐานของปะเก็นแต่ละประเภทโดยปกติเราจะดูเทียบกับตัว comparator โดยเปรียบเทียบด้วยสายตาและใช้นิ้วสัมผัสเทียบกับหน้าแปลนจริง สำหรับปะเก็นประเภท SWG, Graphite Tagged Metal, Kammprofile จะมีค่า Ra อยู่ระหว่าง 3.2 – 6.4 µm ส่วนปะเก็นประเภท Flat Metal Jacketed จะมีค่า Ra Max ที่ 2.5 µm และปะเก็นประเภท Flat Solid Metal, RTJ จะมีค่า Ra Max ที่ 1.6 µm. Roughness Comparator ASME PCC-1-2022 Appendix C 4.พื้นผิวหน้าแปลนต้องไม่เป็นรอยบุ่มลึก หรือรอยขีดลึกขนาดใหญ่ที่มองเห็นชัดเจนเกินกว่าที่ยอมรับได้ตามมาตรฐานของ ASME PCC-1-2022 Appendix D. ASME PCC-1-2022 Appendix D ASME PCC-1-2022 Appendix D ASME PCC-1-2022 Appendix D 5. Bolt, Nut ที่นำมาประกอบต้องมีสภาพสมบูรณ์ เกลียวไม่ล้ม ไม่ติด และไม่เป็นคอคอดตรองกลางโบลต์ (Not yielded) และมีสัญลักษณ์แสดงชัดเจน เช่น B7 สำหรับโบลต์เหล็กคาร์บอน และ 2H สำหรับน็อตเหล็กคาร์บอน เป็นต้น และหลักจากการประกอบเรียบร้อยแล้วควรมีเกลียวโผล่ออกมาอย่างน้อย 2-3 เกลียว Stud Bolt Nut B7 H2 6. ปะเก็นหรือ Gasket ที่ประกอบ ควรต้องมีสภาพสมบูรณื ปราศจากรอยขีดข่วน ซีลกราไฟต์ไม่เป็นรอยหลุดลอก ไม่เป็นรอยบุ่ม ไม่เป็นรอยขีดหรือเป็นร่องลึก โดยเฉพาะประเก็น Spiral Wound ต้องมีสีที่ขอบแหวนนอก (Outer Ring) ตรงตามที่มาตรฐานกำหนด Gasket Source: ASME Spiral Wound Color Code RTJ Mark สอบถามเพิ่มเติมสำหรับคอร์สการอบรม Flange Management Contact Us E-mail info@LCE-Solution.com sales@LCE-Solution.com Phone +66-90-894-9878 +66 38 691-515 Ext 514